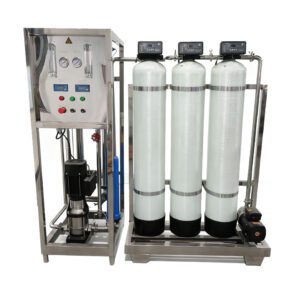
Containerisiertes Umkehrosmose-Wasseraufbereitungssystem mit Zeolithfiltration
Das containerbasierte Umkehrosmose-Wasseraufbereitungssystem mit Zeolithfiltration ist eine modulare Lösung zur Wasserreinigung mittels Umkehrosmose, die für die industrielle Wasseraufbereitung, die Trinkwasserproduktion, die Grundwasserreinigung und schlüsselfertige Containerprojekte entwickelt wurde. Durch die Kombination von Zeolith-Vorbehandlung und fortschrittlicher RO-Membrantechnologie bietet das System eine stabile Wasserqualität, schnelle Inbetriebnahme, intelligente Steuerung und zuverlässigen Langzeitbetrieb.
Vergleichen
Containerisiertes RO-Wasseraufbereitungssystem Produkteinführung
Das containerbasierte Umkehrosmose-Wasseraufbereitungssystem mit Zeolithfiltration ist eine hocheffiziente, modulare Lösung zur Wasseraufbereitung. Es eignet sich für die industrielle Wasseraufbereitung, die Trinkwassergewinnung, die Grundwasserreinigung, die kommunale Wasserversorgung, die Vorbehandlung von Meerwasserentsalzungsanlagen, Notwasserversorgungsprojekte und die Wasseraufbereitung in abgelegenen Gebieten. Durch die Kombination von Zeolithfiltration und fortschrittlicher Umkehrosmose bietet das System zuverlässige Wasserqualität, eine kompakte Installation und einen stabilen Langzeitbetrieb.
Das System basiert auf einem containerisierten Design, das Vorbehandlung, Membranreinigung, elektrische Steuerung, Instrumentierung und Rohrleitungen in einer kompletten, transportablen Aufbereitungseinheit vereint. Die Zeolithfiltration reduziert effektiv Schwebstoffe, Ammoniak, Trübung, Schwermetalle und ausgewählte gelöste Verunreinigungen vor der Umkehrosmosebehandlung und verbessert so den Membranschutz und die Reinigungsleistung deutlich.
Weit verbreitet in industriellen Wasserwerken, Bergbauprojekten, kommunalen Versorgungsbetrieben, landwirtschaftlicher Bewässerung, Hotelwasserversorgung, Wasseraufbereitung auf Inseln, Baustellen, Offshore-Anlagen, Katastrophenhilfe und schlüsselfertigen containerisierten Wasseraufbereitungsprojekten.
Herausforderungen bei der Wasseraufbereitung
Viele industrielle und kommunale Wasserprojekte stehen vor Herausforderungen wie:
• Instabile Rohwasserqualität
• Hohe Trübung und hoher Gehalt an Schwebstoffen
• Überschüssiges Ammoniak oder Metallverunreinigungen
• Membranverschmutzung und Ablagerungen
• Einschränkungen bei der Ferninstallation
• Begrenzter Bauraum
• Hohe Infrastrukturinvestitionen
• Erfordernis einer schnellen Bereitstellung
Herkömmliche Wasseraufbereitungsanlagen erfordern oft Tiefbauarbeiten, große Flächen und lange Installationszyklen.
Unsere Lösung
Unser containerisiertes RO-Wasseraufbereitungssystem mit Zeolithfiltration integriert Vorbehandlung, Adsorption an Zeolithmedien, Umkehrosmosereinigung, intelligente Automatisierung und modulare Konstruktion zu einer kompletten Wasseraufbereitungsplattform.
Die wichtigsten Vorteile sind:
• Containerisiertes Plug-and-Play-Design
• Integrierte Zeolith-Vorbehandlungstechnologie
• Herstellung von hochreinem Wasser
• Reduziertes Membranverschmutzungsrisiko
• Niedrigere Betriebs- und Wartungskosten
• Schnelle Installation und Bereitstellung
• Flexible Mobilität und Versetzung
• Intelligente SPS-Steuerungsfähigkeit
Diese Lösung hilft Anwendern, die Komplexität der Konstruktion zu reduzieren, die Zuverlässigkeit der Reinigung zu verbessern und die Projektdurchführungszeit zu verkürzen.
Systemkonfiguration
Eine typische Konfiguration kann Folgendes umfassen:
• Rohwassertank
• Speisepumpe
• Zeolith-Filtrationsgefäß
• Mehrschicht-Sandfilter
• Aktivkohle-Filtersystem
• Wasserenthärtungsanlage optional
• Präzisions-Patronenfilter
• Hochdruck-RO-Pumpe
• RO-Membranreinigungsanlage
• Chemikaliendosiersystem
• Antiscalant-Dosiersystem
• Automatisches Spülsystem
• CIP-Reinigungsmodul
• SPS-Schaltschrank
• Touchscreen-HMI-Schnittstelle
• Überwachung von Durchfluss, Druck, Leitfähigkeit, TDS, pH-Wert und Temperatur
• UV-Sterilisation optional
• Ozon-Desinfektion optional
• Reinwasserspeicher
• Standard-Containergehäuse
Die modulare Containerbauweise reduziert den Bauaufwand vor Ort und erleichtert Transport, Installation, Wartung und Systemerweiterung.
Funktionsprinzip
Das Rohwasser gelangt zunächst in den Vorbehandlungsbereich, wo durch Zeolithfiltration, Sandfiltration und Aktivkohlebehandlung Trübung, Ammoniakverbindungen, Schwebstoffe, Chlor und organische Verunreinigungen reduziert werden.
Das vorbehandelte Wasser durchläuft anschließend eine Präzisionsfiltration, um nachgeschaltete Membrankomponenten zu schützen.
Hochdruckpumpen befördern das Wasser in den RO-Membranbereich, wo gelöste Salze, TDS, Bakterien, Schwermetalle, ionische Verunreinigungen und gelöste Verunreinigungen abgetrennt werden.
Das gereinigte Wasser wird für Trinkwasserzwecke, industrielle Produktion, Bewässerung oder sonstige Anwendungen gesammelt.
Automatische Spül-, Dosier- und Überwachungssysteme gewährleisten einen stabilen Betriebsablauf und den Schutz der Membran.
Warum dieses containerisierte Umkehrosmose-System wählen?
Die Wahl der richtigen Wasseraufbereitungstechnologie hat direkten Einfluss auf die Projektkosten, die Umsetzungsgeschwindigkeit, die Betriebssicherheit und die endgültige Wasserqualität.
Unser System bietet:
• Kompakte, containerbasierte Konstruktion
• Fortschrittlicher Zeolith-Vorbehandlungsschutz
• Hocheffiziente RO-Reinigung
• Reduzierte Membranablagerungen und -verschmutzung
• Stabile Wasserqualität
• Schnelle Inbetriebnahme
• Geringere Infrastrukturanforderungen
• Zuverlässiger Langzeitbetrieb
Im Vergleich zu herkömmlichen Wasseraufbereitungsanlagen bieten containerisierte RO-Systeme eine schnellere Bereitstellung, eine einfachere Standortverlagerung und eine geringere Installationskomplexität.
Produktvorteile
Containerisiertes Engineering-Design
• Die integrierte Containerlösung minimiert die Installationszeit und die Kosten für den Tiefbau.
Fortschrittliche Zeolith-Filtrationstechnologie
• Zeolithmedien helfen, Ammoniak, Trübstoffe, Schwebstoffe und ausgewählte Verunreinigungen zu entfernen und so den Schutz der Umkehrosmoseanlage zu verbessern.
Hochreine Wasserproduktion
• Die RO-Membrantechnologie ermöglicht eine effiziente Reduzierung gelöster Salze und eine stabile Ausbeute an gereinigtem Wasser.
Konstruktion in Industriequalität
• Konzipiert für den kontinuierlichen industriellen Einsatz und unter rauen Umgebungsbedingungen.
Flexible Projektanpassung
• Kapazität, Behältergröße, Membranmarke, Automatisierungsgrad, Spannung und Materialien können individuell angepasst werden.
Technische Spezifikationen
| Artikel | Normen |
|---|---|
| Produktname | Containerisiertes Umkehrosmose-Wasseraufbereitungssystem mit Zeolithfiltration |
| System Typ | Containerisiertes Umkehrosmose-Wasseraufbereitungssystem |
| schaffen | Zeolithfiltration + Umkehrosmose |
| Verarbeitungskapazität | 500 l/h – 100000 l/h (optional) |
| Empfohlene Kapazität | 1000 l/h – 30000 l/h |
| RO-Membrantyp | Industrielle RO-Membran |
| RO-Membranmaterial | Polyamid-Dünnschichtverbundwerkstoff |
| Salzrückweisungsrate | ≥97–99.7 % |
| TDS-Entfernungsrate | ≥95–99 % |
| Erholungsrate | 45–80 % einstellbar |
| Zeolith-Filtermedien | Natürlicher/synthetischer Zeolith (optional) |
| Präzisionsfiltration mit Zeolithen | Individuell konfigurierbar |
| Betriebsdruck | 0.8–2.5 MPa |
| Speisewasser-TDS | ≤10000 ppm Optional |
| Speisewassertemperatur | 5 ° C - 45 ° C. |
| pH-Wert des Speisewassers | 3-11 |
| Trübungsanforderung | <5 NTE |
| Restchlor | <0.1 ppm |
| Vorbehandlung | Zeolith + Sand + Kohlenstoff + Kartusche |
| Hochdruckpumpe | Mehrstufige Pumpe aus Edelstahl 304 / Edelstahl 316 |
| Rohrmaterial | UPVC / Edelstahl 304 / Edelstahl 316 (optional) |
| Rahmen Material | Edelstahl / Kohlenstoffstahl |
| Behälterart | 10-Fuß- / 20-Fuß- / 40-Fuß-Container (optional) |
| Reinigungsmethode | Automatische Spülung + CIP-Reinigung |
| Bar Systeme | SPS + HMI-Touchscreen |
| Überwachungsparameter | Druck / Durchfluss / TDS / Leitfähigkeit / pH-Wert / Temperatur |
| Stromspannung | 220 V / 380 V / 415 V / Kundenspezifisch |
| Frequenz | 50Hz / 60Hz |
| Automatisierungsstufe | Halbautomatisch / Vollautomatisch |
| Schutzgrad | IP54 / IP65 Optional |
| Installationsmodus | Containerisiertes modulares Design |
| Design-Lebensdauer | 10 – 20 Jahre |
Wasserqualitätsleistung
| Parameter | Speisewasser | Behandeltes Wasser |
|---|---|---|
| TDS | Variable | ≥95–99% Reduktion |
| Trübung | Hoch | <1 NTE |
| Leitfähigkeit | Variable | Niedrige Leitfähigkeit |
| Ammoniak | Gegenwart | Deutliche Reduzierung |
| Schwebstoffe | Hoch | ≥99% Entfernung |
| Bakterien | Gegenwart | ≥99.99% Entfernung |
Industrieanwendungen
• Industrielle Prozesswasseraufbereitung
• Trinkwasserprojekte
• Grundwasserreinigungssysteme
• Städtische Wasserversorgung
• Wasseraufbereitung in der Bergbauindustrie
• Bewässerungssysteme für die Landwirtschaft
• Wasseraufbereitung für Lebensmittel und Getränke
• Wasserversorgung des Baulagers
• Wasseraufbereitung in Hotels und Resorts
• Wasserreinigung auf Inseln und vorgelagerten Gebieten
• Notwasserversorgung
• Mobile, containerbasierte Wasseraufbereitungsprojekte
Anwendungsszenarien
Geeignet für:
• Abgelegene Industrieanlagen
• Minenlager
• Containerisierte schlüsselfertige Wasserprojekte
• Temporäre Baustellen
• Entsalzungsanlagen auf der Insel
• Landwirtschaftliche Wasseraufbereitung
• Städtische Notwasserversorgung
• Ländliche Trinkwasserprojekte
• Industrielle Wasserversorgungssysteme
• Mobile Reinigungsprojekte
Technische Vorteile
• Kompakte, containerbasierte Bauweise
• Reduzierte Tiefbaukosten
• Schnellere Bereitstellung und Inbetriebnahme
• Verbesserter Membranschutz
• Flexible Transportmöglichkeiten
• Intelligente Automatisierungssteuerung
• Stabiler Dauerbetrieb
• Leichter Wartungszugang
• Lange Lebensdauer
Optionale Konfigurationen
• Zweistufiges Umkehrosmose-System
• UV-Sterilisationsmodul
• Ozon-Desinfektionspaket
• Wasserenthärtungsvorbehandlung
• EDI-Reinstwassermodul
• Fernüberwachungsplattform
• Frequenzumrichtersteuerung
• Energierückgewinnungsmodul
• Lebensmittelkonforme, hygienische Konfiguration
• Kundenspezifisches Containerlayout
FAQ
1. Warum wird vor der Umkehrosmose-Behandlung eine Zeolithfiltration durchgeführt?
Zeolith-Medien verbessern die Vorbehandlungsleistung durch die Reduzierung von Ammoniak, Schwebstoffen und ausgewählten Verunreinigungen und tragen so zum Schutz der RO-Membranen bei.
2. Lässt sich das System leicht transportieren?
Ja. Die integrierte Containerstruktur ermöglicht einen bequemen Transport und eine schnelle Installation vor Ort.
3. Welche Wasserquellen können aufbereitet werden?
Grundwasser, Leitungswasser, Brunnenwasser, Oberflächenwasser, industrielles Speisewasser und ausgewählte stark verunreinigte Wasserquellen.
4. Ist dieses System für Remote-Projekte geeignet?
Ja. Containerisierte Systeme werden häufig im Bergbau, auf Inseln, in Camps und bei netzunabhängigen Wasserversorgungsanlagen eingesetzt.
5. Lässt sich das System individuell anpassen?
Ja. Kapazität, Behältergröße, Spannung, Membrankonfiguration und Automatisierungsgrad können individuell angepasst werden.
6. In welchen Branchen wird dieses System häufig eingesetzt?
Industrielle Fertigung, kommunale Wasserversorgung, Landwirtschaft, Bergbau, Gastgewerbe, Lebensmittelverarbeitung und Notwasserversorgung.
Kontaktieren Sie uns, um jetzt Ihr Angebot zu erhalten.
Nehmen Sie Kontakt mit unserem Engineering-Team auf.
ANDERE PRODUKTE
-
Wasserenthärtungsanlagen
Industrielle Umkehrosmose-Wasseraufbereitungsanlage mit einer Kapazität von 1000 l/h
 Wasserenthärtungsanlagen
Industrielle Umkehrosmose-Wasseraufbereitungsanlage mit einer Kapazität von 1000 l/h
Industrielle Umkehrosmose-Wasseraufbereitungsanlage mit einer Kapazität von 1000 l/h, entwickelt für die Fertigungs-, Lebensmittel- und Pharmaindustrie. Sie zeichnet sich durch mehrstufige Filtration, hocheffiziente RO-Membranen und stabile industrielle Leistung aus.
SKU: n / a -
Umkehrosmosesysteme (RO).
1T/H RO-Wasseraufbereitungssystem für industrielles Trinkwasser
Diese Umkehrosmoseanlage mit einer Kapazität von 1 t/h ist für die effiziente industrielle Wasseraufbereitung konzipiert. Sie verfügt über eine mehrstufige Filtration und fortschrittliche Umkehrosmosemembrantechnologie zur Entfernung von gelösten Feststoffen, Bakterien und Verunreinigungen. Dank ihrer stabilen Leistung und zuverlässigen Ausgabeleistung eignet sie sich ideal für die Trinkwasseraufbereitung in Fabriken, Gewerbebetrieben und kleineren Wasserwerken.
SKU: n / a -
Umkehrosmosesysteme (RO).
3T/H Umkehrosmoseanlage zur industriellen Wasseraufbereitung
Diese Umkehrosmoseanlage mit einer Leistung von 3 t/h ist für die industrielle Wasseraufbereitung und Entsalzung konzipiert. Ausgestattet mit 4040-RO-Membranen, einem Präzisionsfilter aus Edelstahl 304 und einer Rohwasser-Druckerhöhungspumpe, gewährleistet sie einen stabilen Betrieb und eine effiziente Filtration. Das intelligente Mikrocomputer-Steuerungssystem ermöglicht den automatischen Betrieb und die Echtzeitüberwachung von Druck und Wasserdurchfluss. Mit einer Entsalzungsrate von bis zu 97 % entfernt die Anlage effektiv gelöste Salze, Schwermetalle und Mikroorganismen aus dem Rohwasser.
SKU: n / a -
Umkehrosmosesysteme (RO).
0.25-1 t/h Umkehrosmose-Wasseraufbereitungssystem für die industrielle Meerwasserentsalzung
Umkehrosmosesysteme (RO).0.25-1 t/h Umkehrosmose-Wasseraufbereitungssystem für die industrielle Meerwasserentsalzung
Diese Umkehrosmoseanlage mit einer Leistung von 0.25–1 t/h ist für die industrielle und gewerbliche Wasseraufbereitung konzipiert. Sie entfernt effektiv Salze, Schwermetalle, Bakterien und Verunreinigungen mittels Hochdruckmembranfiltration. Geeignet für die Aufbereitung von Grundwasser, Leitungswasser und Brackwasser, gewährleistet sie eine konstante Leistung an sauberem und sicherem Wasser für vielfältige Anwendungen.
SKU: n / a